行业资讯
再生聚丙颗粒工厂
开篇:再生聚丙颗粒工厂的产业定位与时代背景
在循环经济与“双碳”目标的双重驱动下,再生聚丙颗粒工厂正逐步成为塑料回收利用体系中的关键枢纽。此类工厂以废弃聚丙烯制品为原料,通过分选、清洗、熔融造粒等工序,将其转化为可再次投入生产的再生聚丙烯颗粒。这一过程不仅有效缓解了石油基原生塑料的资源压力,也显著降低了塑料全生命周期中的碳排放强度。当前,再生聚丙颗粒工厂已不再局限于简单的废料处理环节,而是深度嵌入汽车、家电、物流包装及日用消费品等供应链,成为链接“废弃端”与“制造端”的重要桥梁。
从产业现状来看,再生聚丙颗粒工厂的运营模式日趋规范化。合规企业普遍建有封闭式生产车间与粉尘收集系统,配备多级过滤、熔体过滤及除味装置,以确保产品品质与环保排放同步达标。同时,原料溯源体系与产品分级标准逐步完善,为下游客户提供高熔指、高抗冲、低气味等不同型号的再生颗粒,满足注塑、拉丝、吹膜等多元应用场景的差异化需求。
核心工艺与质量管控:从废旧聚丙烯到高值化颗粒
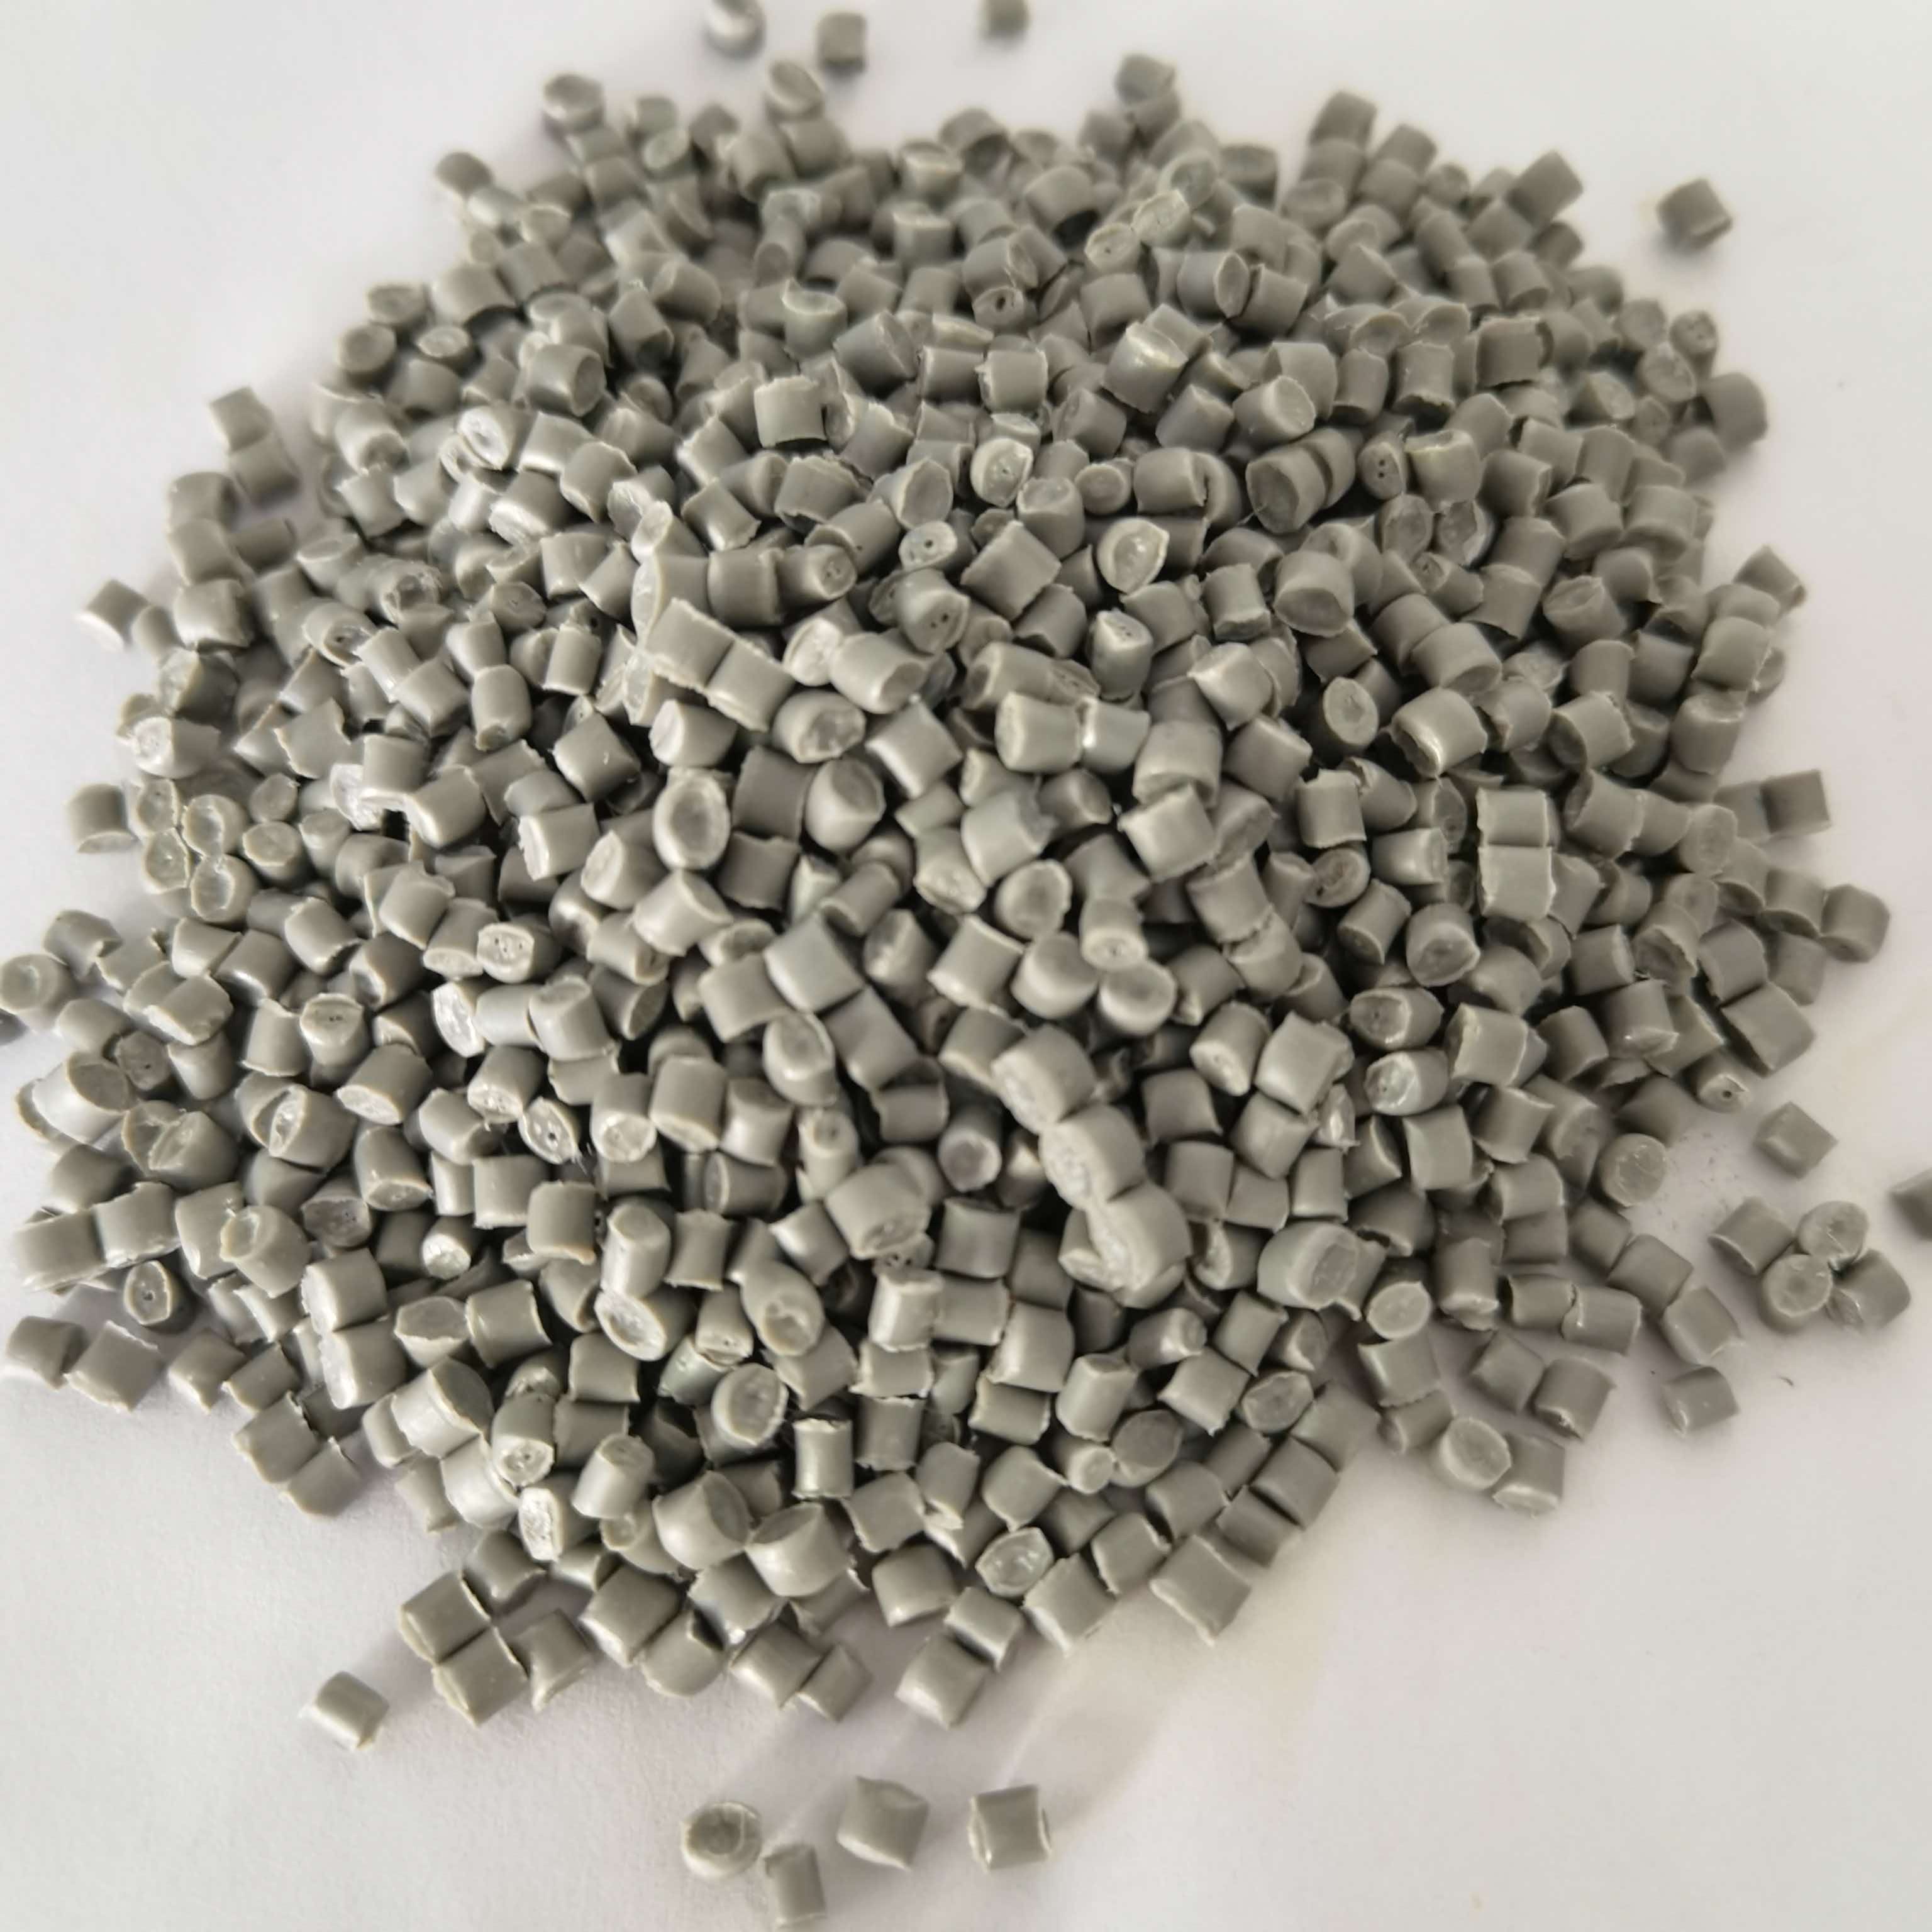
再生聚丙颗粒工厂的核心竞争力,集中体现在工艺路线的先进性与质量管控的严谨性。典型的工艺流程包括:破碎-清洗-分选-熔融-造粒-均化六大环节。其中,分选工序尤为关键,常结合密度浮选、光电色选与人工粗选,剔除聚氯乙烯、尼龙、橡胶等杂质,避免其在高温熔融中产生降解或交联反应。清洗环节则采用多级旋流清洗与摩擦清洗,去除油污、标签胶黏剂及泥沙,确保原料纯净度。在熔融挤出阶段,工厂需精确控制温度梯度与剪切速率,防止聚丙烯分子链过度断裂,并依据产品用途添加抗氧剂、抗紫外线剂或增韧改性助剂。
质量管控方面,先进的再生聚丙颗粒工厂普遍建立了“来料检验-过程监控-出厂检测”三级闭环体系。入厂废旧塑料需检测水分、杂质含量及材料组成;生产过程中实时监测熔体流动速率、灰分及色泽;出厂前则对颗粒进行机械性能、热稳定性和挥发性有机物含量测试。此外,部分工厂引入近红外光谱在线分选与自动化密相输送系统,在提升效率的同时减少人工干预带来的品质波动。值得强调的是,通过精细的分选与改性技术,再生聚丙颗粒已能够接近原生聚丙烯的力学性能,部分高端产品甚至实现了食品接触级与级应用,充分体现了残余价值大化的技术路径。
环保挑战与绿色升级:工厂运营的关键议题
尽管再生聚丙颗粒工厂具有显著的资源节约效应,但其自身生产活动亦需直面环保挑战。废气治理是其中重点,尤其是熔融挤出阶段产生的无组织有机废气,通常需采用活性炭吸附、催化燃烧或蓄热式热氧化装置处理。废水方面,清洗工序产生的高浊度废水需经絮凝沉淀、气浮及生化处理,实现中水回用,减少新鲜水耗。固废环节,分选产出的泥沙、混杂塑料及废滤网等,必须规范分类并委托有资质单位处置。因此,绿色工厂认证与清洁生产审核成为衡量企业综合实力的核心标尺。
为了达成环保与效益的平衡,业界正在探索多项低碳升级措施。例如,以光伏电力替代传统能源驱动造粒机组,利用挤出机热能耦合余热回收系统为清洗工艺供热;同时,采用低挥发助剂与密闭式上料系统,从源头削减污染物产生。此外,数字化能耗管理平台逐步普及,实时追踪单吨再生颗粒的综合能耗与碳足迹,为下游企业提供可量化的绿色供应链数据。这些举措不仅提升了再生聚丙颗粒的“绿色溢价”,也促使工厂从单纯的“污染治理达标”迈向“资源效率”。
市场前景与产业协同:发挥工厂的大价值
从市场端观察,国际品牌与国内制造企业已相继承诺扩大再生材料使用比例,这为再生聚丙颗粒工厂带来了长期且稳定的需求支撑。与此同时,欧盟塑料回收配额政策及中国《塑料制品禁限管理细化标准》的推进,进一步拉动了高端再生颗粒的进口替代与出口贸易。在此背景下,单一工厂的竞争逐渐演变为“原料回收网络-规模化产能-下游应用认证”的体系化竞争。企业正通过建立区域性回收合作站点,稳定获得优质废旧聚丙烯货源,并联合高校与科研机构开发高值化增韧改性配方,以突破再生材料在高强度结构件上的应用瓶颈。
展望未来,再生聚丙颗粒工厂将更加智能化、柔性化与低碳化。数字孪生技术可模拟熔融造粒的参数波动,自适应控制系统则能依据原料差异实时调整工艺;模块化生产线设计使得产能扩展更为灵活,以适应不同批次、不同颜色及不同牌号的小批量定制需求。同时,产业间协同将愈趋紧密,废塑料回收企业、颗粒生产工厂、改性企业与终端品牌商将构成闭环生态,推动再生聚丙烯从“低值循环”转向“高值利用”。
结语:再生聚丙颗粒工厂的责任与方向
作为塑料循环经济的关键节点,再生聚丙颗粒工厂承载着减少环境负荷、替代原生资源、重塑产业价值链的多重使命。它既非简单的“废品加工场”,亦非单纯的技术装置,而是一场关于材料重生与工业文明进步的生动实践。唯有坚持技术创新、环保合规与产业链协同并举,再生聚丙颗粒工厂才能真正发挥其应有的生态效益与经济效益,为全球绿色转型书写更具韧性的答卷。